


إذا سبق لك أن قمت بقيادة سيارة كهربائية، أو تشغيل جهاز منزلي، أو وقفت أمام محرك صناعي كبير، فقد اعتمدت على أبطال الآلات الكهربائية المجهولين: الأجزاء الساكنة. يوجد في قلب كل عضو ثابت عالي الأداء قضيب الجزء الثابت، وهو موصل نحاسي معقد تم تشكيله بدقة ليتلاءم بشكل مريح مع فتحات الجزء الثابت، حيث يحمل التيار الذي يولد المجال المغناطيسي الذي يحرك الماكينة. ما قد لا تدركه هو أن الشكل الثابت والخالي من العيوب لقضيب الجزء الثابت هذا يعتمد كليًا على أداة لم يسمع عنها معظم الناس أبدًا: قالب تشكيل قضيب الجزء الثابت. باعتباري موردًا يتمتع بسنوات من الخبرة العملية في تصميم وتصنيع هذه الأدوات المهمة، أريد أن أكشف الستار عما يحدث في صنع إحدى هذه الأدوات الدقيقة، خطوة بخطوة.
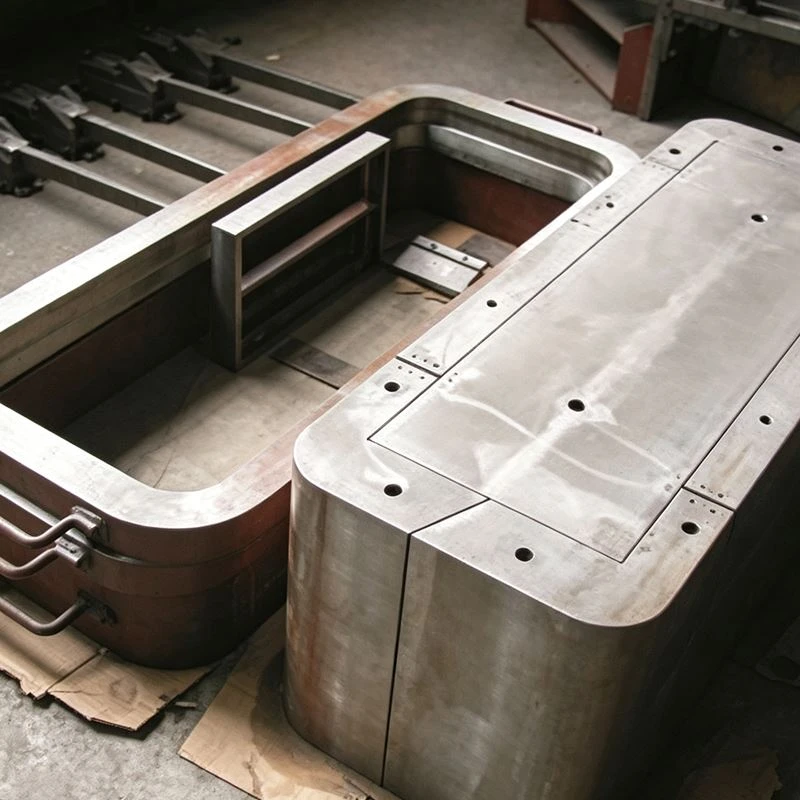
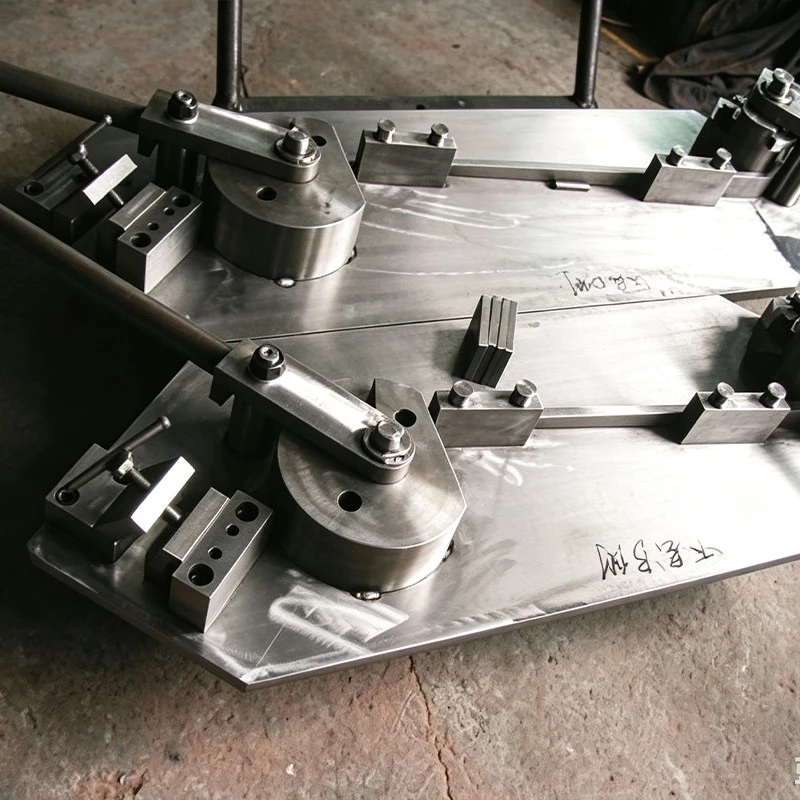
أولاً، دعونا نوضح سبب أهمية قالب تشكيل القضيب الثابت. قضيب الجزء الثابت ليس سلكًا نحاسيًا مستقيمًا، بل يتم ثنيه بعناية ليشكل شكلًا بزوايا حادة ودقيقة، وغالبًا ما يكون ذلك بعدة لفات، مما يعكس الشكل الدقيق لفتحات الجزء الثابت. يمكن أن يؤدي الانحناء المنحرف، حتى بجزء من المليمتر، إلى حدوث فجوات في الفتحة، أو زيادة المقاومة الكهربائية، أو ارتفاع درجة الحرارة، أو حتى فشل المحرك تمامًا. هذا هو السبب في أن قالب تشكيل القضيب الثابت عالي الجودة ليس مجرد كتلة من المعدن مع بعض المنحنيات المقطوعة بداخلها. إنه نظام مصمم بدقة يأخذ في الاعتبار كل شيء بدءًا من مرونة النحاس أثناء الانحناء وحتى التمدد الحراري أثناء الاستخدام المتكرر، كل ذلك مع تقديم آلاف الأجزاء المتطابقة الخالية من العيوب طوال عمره الافتراضي. بالنسبة للسياق، عندما تختار موردًا موثوقًا به، فإن الاستثمار في قالب تشكيل قضيب الجزء الثابت الجيد يكون أكثر فعالية من حيث التكلفة بكثير من استكشاف العيوب المتكررة في قضبان الجزء الثابت النهائية وإصلاحها. إذا كنت تتطلع إلى ترقية أدواتك، فإن خط أدوات الملف الخاص بنا يشتمل على مجموعة من الحلول التكميلية، بدءًا من قالب تشكيل قضيب الجزء الثابت المتخصص الذي يتم التركيز عليه هنا إلى الأدوات ذات الصلة مثل قالب ضغط الملف، وقالب فتحة الجزء الثابت، وقالب تشكيل الملف الذي يعمل جنبًا إلى جنب لإضفاء الحيوية على مكونات الجزء الثابت لديك.
إن عملية تصنيع قالب تشكيل القضيب الثابت عبارة عن رحلة متعددة المراحل تمزج بين علم المعادن، والتصنيع الدقيق، والاختبار الصارم، والتحسين التكراري. يبدأ الأمر قبل وقت طويل من قطع أي معدن، بالتعاون العميق بين فريقنا الهندسي والعميل. يختلف كل عضو ثابت عن الآخر - مخرجات طاقة مختلفة، وأحجام مختلفة، وهندسة فتحات مختلفة - لذلك يتم تصميم كل قالب تشكيل قضيب الجزء الثابت خصيصًا حسب الطلب. الخطوة الأولى في سير العمل لدينا هي التقاط المواصفات التفصيلية: الأبعاد الدقيقة للقضيب الثابت، وعدد وزاوية الانحناءات، وسمك المادة، وحجم الإنتاج المطلوب. نحن أيضًا نأخذ في الاعتبار المادة التي سيستخدمها العميل - فمعظم القضبان الثابتة مصنوعة من النحاس، ومغطاة أحيانًا بطبقة رقيقة من العزل مثل المينا أو البوليميد، مما يضيف طبقة أخرى من التعقيد، حيث لا يمكن للقالب أن يلحق الضرر بهذا العزل أثناء التشكيل. بمجرد حصولنا على كل هذه البيانات، يستخدم فريقنا الهندسي برنامج CAD لرسم كل منحنى وزاوية ومحيط للقالب، ومحاكاة كيفية انحناء النحاس تحت الضغط لتجنب المشكلات الشائعة مثل الارتداد - عندما يعود النحاس قليلاً إلى شكله الأصلي بعد الانحناء، مما يؤدي إلى التخلص من الأبعاد النهائية. تعتبر هذه المحاكاة الرقمية أمرًا بالغ الأهمية لاكتشاف العيوب قبل إهدار أي مادة مادية.
بعد ذلك يأتي اختيار المواد الأساسية للقالب، وهو القرار الذي يؤثر بشكل مباشر على أدائه وطول عمره. يجب أن يتحمل قالب تشكيل القضيب الثابت الضغط الهائل والمتكرر - أطنان من القوة على مدى آلاف، وفي كثير من الأحيان ملايين، من الدورات - لذلك يجب أن تكون المادة الأساسية صلبة، ومقاومة للتآكل، ومستقرة تحت الحرارة. غالبًا ما نستخدم أدوات الفولاذ مثل A2 أو D2، المعروفة بصلابتها الممتازة ومقاومتها للتآكل. بالنسبة للتطبيقات المتخصصة حيث قد يتعرض القالب لدرجات حرارة أعلى أو يتطلب أسطحًا أكثر نعومة لحماية عزل القضيب الثابت، فقد نستخدم الفولاذ P20 مع معالجات سطحية مثل النيترة أو طلاء الكروم. يعتمد الاختيار أيضًا على حجم الإنتاج: قد يستخدم قالب النماذج الأولية ذات الحجم المنخفض مادة أكثر فعالية من حيث التكلفة، في حين أن قالب الإنتاج الضخم بكميات كبيرة يحصل على فولاذ ممتاز يمكن أن يستمر لسنوات دون أن يتآكل. هذه المرحلة هي التي نأخذ فيها بعين الاعتبار أيضًا ما إذا كانت هناك حاجة إلى مكونات إضافية، مثل مسامير التوجيه، أو آليات التثبيت، أو القاذفات المحملة بنابض لإزالة قضيب الجزء الثابت النهائي بسهولة دون إتلافه.
بمجرد اختيار المادة، يحين وقت تصنيع المكونات الأساسية للقالب. هذا هو المكان الذي تحتل فيه الدقة مركز الصدارة، فنحن نعمل بتفاوتات تصل إلى 0.001 ملم، أي أصغر من عرض شعرة الإنسان. تبدأ العملية بالطحن باستخدام الحاسب الآلي، الذي ينحت الشكل الأساسي لتجويف القالب وثقبه - تلك هي الأجزاء التي تشكل في الواقع شريط الجزء الثابت. تتيح لنا ماكينات CNC ذات 5 محاور الحديثة إنشاء أسطح معقدة ومنحنية، وهو أمر مستحيل باستخدام المعدات القديمة ذات 3 محاور، مما يضمن أن كل انحناء في القضيب الثابت يتطابق تمامًا مع ما تم تصميمه. بعد الطحن، تمر مكونات القالب بخطوة تصنيع ثانوية، غالبًا ما تكون معالجة التفريغ الكهربائي (EDM)، والتي تستخدم شرارات مشحونة كهربائيًا لقطع ميزات دقيقة للغاية، مثل أنصاف الأقطار الصغيرة في زوايا الانحناءات التي تمنع النحاس من التشقق أثناء التشكيل. تعتبر الشقوق الموجودة في قضيب الجزء الثابت طريقًا مضمونًا للفشل، لذا فإن أنصاف الأقطار الصغيرة والدقيقة هذه غير قابلة للتفاوض. يتم فحص كل مكون في نقاط متعددة أثناء التصنيع، باستخدام آلات القياس الإحداثية (CMMs) التي تقوم بمسح كل سطح من القالب للتأكد من أنه يلبي مواصفات CAD الدقيقة. لا يتحرك أي جزء للأمام حتى يجتاز الفحص - فحتى ملليمتر واحد تم قياسه بشكل خاطئ يمكن أن يدمر القالب بأكمله.
بعد التصنيع، تخضع مكونات القالب للمعالجة الحرارية للحفاظ على صلابتها ومتانتها. تحتاج معظم أدوات الفولاذ إلى التسخين إلى درجات حرارة عالية (غالبًا ما تزيد عن 1000 درجة مئوية) ثم يتم إخمادها بسرعة لتحقيق الصلابة المطلوبة. ومع ذلك، يمكن أن تتسبب هذه العملية في تشوه المعدن قليلاً، ولهذا السبب تمر المكونات بعد المعالجة الحرارية بخطوة طحن دقيقة لإعادتها إلى أبعادها الدقيقة. يزيل الطحن كميات صغيرة من المواد من أسطح تجويف القالب وثقبه، مما يضمن توافقها معًا بشكل مثالي عند تجميعها. يعد هذا فحصًا مهمًا آخر للجودة: فنحن نختبر ملاءمة كل مكون باستخدام مقاييس فجوات دقيقة، مع التأكد من عدم وجود أكثر من بضعة أجزاء من الألف من المليمتر بين الأسطح المتزاوجة. إذا كانت هناك فجوة صغيرة، فلن يكون الضغط أثناء التشكيل منتظمًا، مما يؤدي إلى انحناءات غير متساوية في القضيب الثابت.
بعد ذلك يأتي تجميع قالب تشكيل القضيب الثابت، وهي عملية تتطلب عملاً يدويًا دقيقًا من الفنيين ذوي الخبرة. تم تجهيز المكونات المصنعة والمعالجة بالحرارة - التجويف، والثقب، وقضبان التوجيه، وآليات التثبيت، وأي ميزات اختيارية مثل عناصر التسخين (للعملاء الذين يعملون مع النحاس الأكثر سمكًا أو الأكثر ليونة والذي يحتاج إلى القليل من الدفء للانحناء بشكل نظيف) - معًا بمثبتات عالية التحمل. كما نقوم بإضافة دبابيس محاذاة للتأكد من أن المثقاب يتحرك بشكل مثالي على طول التجويف، بدون تذبذب أو اختلال في المحاذاة. بمجرد تجميع القالب بأكمله، يتم إخضاعه للتشغيل التجريبي، وهي خطوة لا يمكن تخطيها حتى لو بدت عمليات المحاكاة الرقمية مثالية. بالنسبة للتجربة، نستخدم عينة من مادة النحاس الفعلية للعميل، وليس بديلاً رخيصًا، لتشكيل قضبان الجزء الثابت للاختبار. خلال هذه التجربة، نتحقق من مجموعة من المشكلات: هل الانحناءات هي الزاوية الصحيحة تمامًا؟ هل هناك أي سبرينغباك يتخلص من الأبعاد؟ هل العزل الموجود على الجزء الثابت سليم؟ هل هناك أي علامات أو خدوش على النحاس قد تسبب مشاكل كهربائية فيما بعد؟ نقوم باختبار العشرات من أشرطة العينات، ونفحص كل منها باستخدام الفرجار، وننسق آلات القياس، وحتى أجهزة اختبار العزل للتأكد من أن كل جزء يلبي معايير العميل. إذا كان هناك تناقض - على سبيل المثال، انحراف قدره 0.5 درجة أو كان هناك خدش صغير على النحاس - يعود فريقنا لضبط القالب، إما عن طريق إعادة تشكيل ميزة صغيرة أو تعديل أحد المكونات، حتى يصبح كل شريط اختبار مثاليًا. هذا التحسين التكراري هو ما يفصل القالب الجيد عن القالب الرائع.
الخطوة الأخيرة قبل التسليم هي تطبيق المعالجة السطحية على القالب لإطالة عمره وتحسين الأداء. تشمل المعالجات الشائعة النيترة، التي تحقن النيتروجين في سطح الفولاذ لجعله أكثر صلابة وأكثر مقاومة للاهتراء، أو طبقة رقيقة من الكربون الشبيه بالألماس (DLC)، مما يخلق سطحًا فائق النعومة يقلل الاحتكاك بين القالب والنحاس، ويمنع الخدوش ويجعل من السهل إخراج الشريط النهائي. بالنسبة للقوالب التي سيتم استخدامها مع قضبان الجزء الثابت المعزولة، يعد السطح الأملس أمرًا بالغ الأهمية - حيث يمكن للأسطح الخشنة أو غير المستوية أن تمزق العزل، مما يؤدي إلى عيوب مكلفة. كما نزود كل عميل بدليل تشغيل مفصل يتضمن توصيات للصيانة، مثل التنظيف المنتظم، وتزييت الأجزاء المتحركة، والفحص الدوري للتآكل على أسطح القالب، لضمان بقاء القالب لأطول فترة ممكنة.
كمورد، أعلم أن قالب تشكيل القضيب الثابت ليس مجرد أداة - إنه أساس إنتاج الجزء الثابت لديك. يمكن أن يؤدي القالب السيئ الصنع إلى معدلات عيوب عالية، وإهدار المواد، ووقت توقف مكلف، في حين أن القالب المصمم جيدًا والمصنع بدقة يوفر قضبان ثابتة متسقة وعالية الجودة تحافظ على سير الإنتاج بسلاسة. تم تصميم خط أدوات اللفائف الخاص بنا للعمل معًا بسلاسة، سواء كنت تقوم بترقية قالب تشكيل شريط الجزء الثابت لديك، أو إضافة قالب ضغط ملف جديد للتعامل مع القضبان الأكبر حجمًا، أو الاستثمار في قالب فتحة الجزء الثابت لقطع الفتحات التي تناسب القضبان الخاصة بك. لمزيد من المعلومات حول كيفية تلبية قالب تشكيل القضيب الثابت الخاص بنا لاحتياجات الإنتاج المحددة الخاصة بك، فإننا نشجعك على التواصل مع فريقنا لمناقشة متطلباتك والحصول على عرض أسعار مخصص مصمم خصيصًا لتطبيقك.
مراجع:
- جروفر، النائب (2020). أساسيات التصنيع الحديث: المواد والعمليات والأنظمة (الطبعة السابعة). وايلي.
- ديجارمو، إي بي، بلاك، جي تي، وكوهسر، آر إيه (2018). المواد والعمليات في التصنيع (الطبعة الثالثة عشرة). بيرسون.
- جمعية مهندسي التصنيع. (2021). دليل الأدوات الدقيقة وتصنيع القوالب (الطبعة الثانية). الشركات الصغيرة والمتوسطة.
- اللجنة الكهروتقنية الدولية. (2019). IEC 60034-1: الآلات الكهربائية الدوارة – الجزء 1: التقييم والأداء. اللجنة الانتخابية المستقلة.
- كالباكجيان، س.، وشميد، إس آر (2022). عمليات التصنيع للمواد الهندسية (الطبعة الثامنة). بيرسون.



