


إذا كنت قد عملت من قبل في تصنيع المحركات الكهربائية أو المولدات أو المحولات، فأنت تعلم أن القضيب الثابت هو أحد المكونات الأكثر أهمية في هذه الآلات. إنه الجزء الذي يحمل التيار، ويؤثر شكله وسلامته الهيكلية وتكوين المواد بشكل مباشر على الأداء العام والكفاءة وعمر المنتج النهائي. لسنوات عديدة، كان النحاس هو المادة المفضلة لصناعة القضبان الثابتة، حيث أن موصليته الكهربائية العالية ومتانته وقدرته على التعامل مع الأحمال الحالية العالية تجعله مثاليًا لتطبيقات الخدمة الشاقة. ولكن مع تطور الصناعة، يكتسب الألمنيوم قوة جذب، وذلك بفضل تكلفته المنخفضة، وخفة وزنه، وتوافره بشكل أفضل. لقد ترك هذا التحول العديد من الفنيين والمهندسين ومديري الإنتاج يطرحون سؤالًا شائعًا: هل يمكن استخدام قوالب تشكيل القضبان الثابتة لكل من القضبان الثابتة المصنوعة من النحاس والألومنيوم؟ كمورد لهذه القوالب، أمضيت سنوات في العمل مع الشركات المصنعة للإجابة على هذا السؤال بالتحديد، واختبار المواد، وضبط العمليات، ومعرفة ما ينجح - وما لا ينجح - عند التبديل بين النحاس والألمنيوم في إنتاج القضبان الثابتة. دعونا نحلل هذا الأمر، استنادًا إلى الخبرة الواقعية وعلوم المواد والاختبار العملي في ورشة العمل الخاصة بنا.
أولاً، لنبدأ بالأساسيات: ما هو قالب تشكيل القضيب الثابت؟ ببساطة، إنها أداة متخصصة مصممة لتشكيل وتشكيل وضبط هندسة القضبان الثابتة أثناء التصنيع. تم تصميم هذه القوالب بدقة لإنشاء انحناءات وزوايا وأبعاد عامة متسقة - أشياء مثل شكل الدوران النهائي، وملاءمة قسم الفتحة، والتفاوتات الضيقة المطلوبة لضمان تناسب الشريط تمامًا مع قلب الجزء الثابت. عندما أتحدث إلى عملاء جدد، غالبًا ما أقوم بتوجيههم إلى صفحة Stator Bar Forming Mould الرئيسية (/coil-tooling/stator-bar-forming-mold.html) لأنها تقدم نظرة عامة واضحة حول كيفية تصميم قوالبنا للتعامل مع التشكيل بالضغط العالي، والحرارة إذا لزم الأمر، والاستخدام المتكرر دون تزييفها. لكن النقطة الأساسية هنا هي أن هذه القوالب ليست بمقاس واحد يناسب الجميع، بل إنها مصممة خصيصًا للمادة والتطبيق النهائي.
للإجابة عما إذا كانت مناسبة لكل من النحاس والألومنيوم، نحتاج إلى النظر إلى الاختلافات الأساسية بين المعدنين. يتمتع النحاس بقوة شد أعلى (حوالي 210 ميجا باسكال للنحاس الملدن) وقوة إنتاج أعلى مقارنة بالألمنيوم، والتي تبلغ حوالي 90 ميجا باسكال للألمنيوم القياسي من الدرجة الكهربائية. وهذا يعني أن النحاس أكثر صلابة ويتطلب المزيد من القوة للثني أو التشكيل، في حين أن الألومنيوم أكثر ليونة وأكثر مرونة وأكثر عرضة للارتداد (عندما ترتد المادة إلى شكلها الأصلي بعد التشكيل). يتمتع النحاس أيضًا بنقطة انصهار أعلى (1085 درجة مئوية مقابل 660 درجة مئوية للألمنيوم) وهو أفضل في تحمل الحرارة التي تأتي أحيانًا مع التشكيل بالضغط العالي أو الإعداد الحراري.
في وقت مبكر من مسيرتي المهنية كمورد للقالب، ارتكبنا خطأً بافتراض أن قالبًا واحدًا يمكنه التعامل مع كلتا المادتين. جاء إلينا أحد العملاء بمشروع حيث أراد التحول من القضبان الثابتة المصنوعة من النحاس إلى الألومنيوم لمجموعة من المحركات الصناعية الصغيرة، وسألهم عما إذا كان بإمكانهم استخدام قوالب النحاس الموجودة لديهم. اقترحنا عليهم اختباره أولاً، وما حدث بعد ذلك كان درسًا كلاسيكيًا في التوافق بين المواد والأدوات. لقد قاموا بتشغيل مجموعة من قضبان الألومنيوم في قالب النحاس القديم الخاص بهم، وبينما بدت الانحناءات الأولية جيدة، فقد أصيب ما يقرب من 40٪ من القضبان بشقوق على طول الزوايا الحادة للمنعطفات النهائية. كان الزنبرك الخلفي أيضًا بعيدًا جدًا - فبدلاً من البقاء عند انحناء 90 درجة الذي احتاجه، ارتدت قضبان الألومنيوم مرة أخرى إلى 82 درجة، مما يعني أنها لن تتناسب مع فتحات الجزء الثابت. لقد اضطروا إلى التخلص من الدفعة بأكملها وخسارة أسابيع من وقت الإنتاج، كل ذلك لأن القالب المصمم للنحاس الصلب عالي الشد لا يمكن أن يأخذ في الاعتبار طبيعة الألومنيوم الأكثر نعومة ونابضًا.
لقد علمتنا تلك التجربة أن قوالب تشكيل القضبان الثابتة يمكن تكييفها لكل من النحاس والألمنيوم، ولكن ليس بدون تعديلات أساسية. دعونا نتعمق في الشكل الذي تبدو عليه هذه التعديلات، بناءً على اختباراتنا الخاصة والمشاريع التي دعمناها على مدار السنوات العشر الماضية.
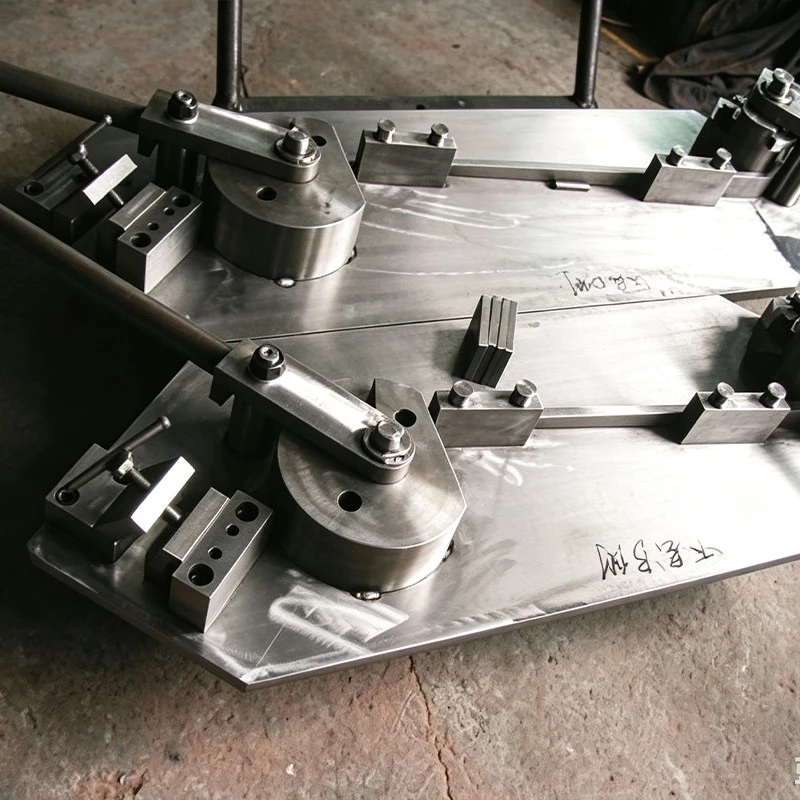
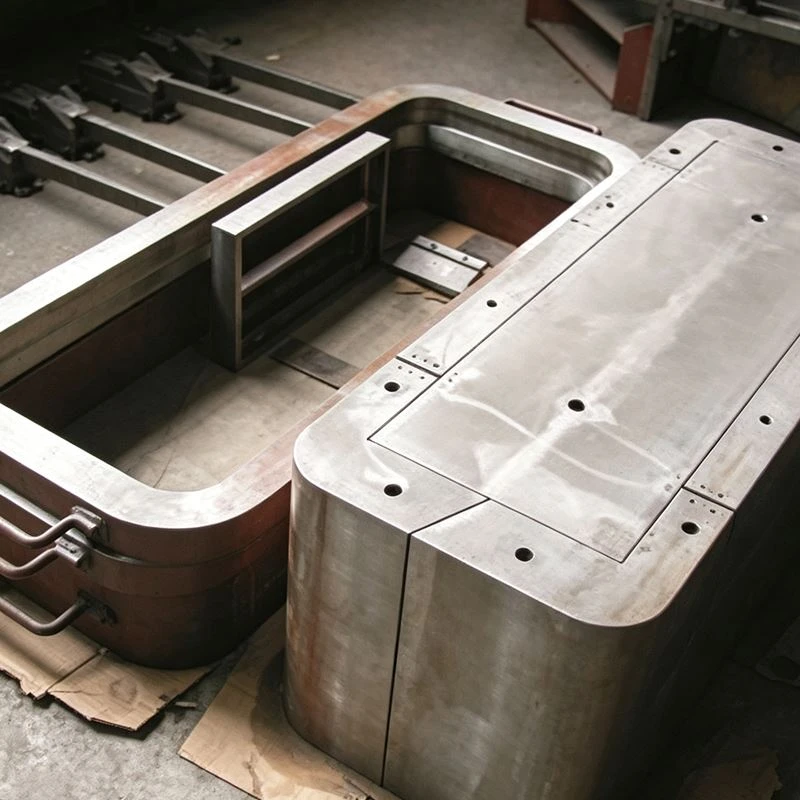
أولاً، دعونا نتحدث عن هندسة القالب، وتحديدًا أنصاف أقطار الانحناء وملامح الزوايا. بالنسبة للنحاس، نقوم بتصميم قوالب ذات أنصاف أقطار حادة ومحكمة الانحناء لأن النحاس يمكنه التعامل مع هذا الضغط دون أن يتشقق. لكن الألومنيوم، وخاصة الألومنيوم الكهربائي الرقيق، يكون أكثر هشاشة عندما ينحني بشكل حاد. بالنسبة لقضبان الجزء الثابت من الألومنيوم، نقوم بزيادة نصف قطر الانحناء بنسبة 15-20% مقارنة بما نستخدمه لنفس حجم شريط النحاس. نقوم أيضًا بتدوير الزوايا الداخلية لتجويفات القالب للتخلص من تركيزات الضغط، والتي تعد السبب الرئيسي للتشققات التي يتعرض لها عملاؤنا. في أحد المشاريع الحديثة مع شركة تصنيع محركات كبيرة، قمنا بتعديل نصف قطر الانحناء في قالب تشكيل القضيب الثابت (/coil-tooling/stator-bar-forming-mold.html) من 12 مم إلى 14.5 مم لقضبان الألومنيوم، وانخفض معدل التشقق من 38% إلى أقل من 1% - وهذا فرق كبير.
بعد ذلك، ضع في اعتبارك قوة التشكيل وإعدادات الضغط. يتطلب النحاس ضغط تشكيل أعلى للحصول على انحناءات ضيقة ومتسقة. إذا استخدمت نفس الضغط العالي على الألومنيوم، فقد تتسبب في تصلب العمل - عندما تصبح المادة قاسية جدًا وهشة بسبب التشوه، مما يؤدي إلى التشقق أو الكسر. بالنسبة للألمنيوم، نقوم بتصميم قوالبنا باستخدام أدوات التحكم في الضغط القابلة للتعديل (اليدوية والآلية) والتي تتيح للمشغلين تقليل الضغط بنسبة 25-30% مقارنة بالنحاس. نقوم أيضًا بإضافة نقاط تحرير الضغط في قالب الألومنيوم، لذلك لا يتم الضغط على المادة كثيرًا في منطقة واحدة. وفي مشروع آخر مع أحد موردي المولدات، كان قالب النحاس الخاص بهم يطبق ضغطًا يبلغ 500 كيلو نيوتن لكل بار. عندما تحولوا إلى الألومنيوم باستخدام قالبنا المعدل، قمنا بضبط الضغط على 350 كيلو نيوتن، واختفت مشكلة الزنبرك الخلفي تمامًا - حافظت القضبان على شكلها تمامًا دون أن تتشوه أو ترتد إلى الخلف.
هناك عامل حاسم آخر وهو المعالجة الحرارية، والتي غالبًا ما تستخدم في تشكيل القضيب الثابت لضبط الشكل وتخفيف الضغط. تتم معالجة النحاس عادة في درجات حرارة عالية (حوالي 400-500 درجة مئوية) لتليينه قبل تشكيله، ويمكنه التعامل مع هذه الحرارة بسهولة. من ناحية أخرى، يتمتع الألومنيوم بقدرة أقل على تحمل الحرارة، حيث يعرضه لدرجات حرارة أعلى من 300 درجة مئوية لفترة طويلة جدًا، ويمكن أن يتطور إلى تآكل بين الخلايا الحبيبية أو يفقد موصليته الكهربائية. لذلك، عندما نكيف قوالب الألومنيوم، فإننا نضبط عناصر التسخين (إذا تم تسخين القالب) لتعمل في درجات حرارة منخفضة، أو نستخدم التشكيل البارد للألمنيوم بالكامل. نقوم أيضًا بإضافة مستشعرات درجة الحرارة في تجاويف قالب الألومنيوم، لذلك يمكن للمشغلين مراقبة الحرارة والتحكم فيها بدقة، مما يمنع ارتفاع درجة الحرارة. يمكن تخصيص نماذج قوالب ضغط اللفائف (/coil-tooling/coil-press-mold.html)، التي تعمل جنبًا إلى جنب مع قوالب تشكيل القضيب الثابت لدينا، بمناطق تسخين منفصلة لمواد مختلفة، مما يجعل من السهل التبديل بين النحاس والألومنيوم دون تغيير الأدوات.
الآن، قد يتساءل بعض المصنعين: لماذا لا نستخدم قوالب منفصلة لكل مادة؟ بعد كل شيء، إذا كان النحاس والألومنيوم يتطلبان تصميمات مختلفة، ألن يكون القالبان أبسط وأكثر موثوقية؟ الإجابة المختصرة هي نعم، بالنسبة للإنتاج بكميات كبيرة حيث تعمل بمادة واحدة فقط، تعتبر القوالب المنفصلة مثالية. ولكن بالنسبة للعديد من الشركات المصنعة التي تنتج مزيجًا من أحجام المحركات، أو التي تتنقل بين النحاس والألومنيوم لمواكبة الطلب، فإن القالب الواحد القابل للتكيف يكون أكثر فعالية من حيث التكلفة. لقد كان لدينا عملاء اعتادوا أن يكون لديهم ثلاثة قوالب مختلفة (واحد للنحاس، وواحد للألمنيوم الرقيق، وواحد للألمنيوم السميك) وتحولوا إلى قالب تشكيل قضيب ثابت واحد قابل للتعديل يمكنه التعامل مع الثلاثة. لقد وفروا أكثر من 20000 دولار من تكاليف الأدوات في السنة الأولى، ناهيك عن الوقت الذي استخدموه في تبديل القوالب ومعايرة خطوط الإنتاج. ومع ذلك، فإن القوالب القابلة للتكيف ليست مناسبة لكل التطبيقات - إذا كنت تقوم بتشغيل إنتاج على مدار الساعة طوال أيام الأسبوع باستخدام مادة واحدة فقط، فإن القالب المصمم لهذا الغرض سوف يستمر لفترة أطول ويكون أكثر كفاءة. إنها مقايضة بين المرونة والأداء المخصص، ونحن نعمل مع كل عميل لمعرفة الخيار المناسب لاحتياجاته.
دعونا أيضًا نتناول فكرة خاطئة شائعة: أن قضبان الجزء الثابت المصنوعة من الألومنيوم تعمل بشكل أسوأ من النحاس. صحيح أن النحاس لديه موصلية كهربائية أعلى قليلاً (58 مللي ثانية/م مقابل 37 مللي ثانية/م) للألمنيوم، ولكن وزن الألومنيوم الخفيف يجعله مثاليًا للتطبيقات التي يكون الوزن فيها مصدر قلق - مثل محركات السيارات الكهربائية، أو مولدات توربينات الرياح، أو معدات الطاقة المحمولة. كما أن انخفاض تكلفة الألومنيوم يجعله خيارًا شائعًا للمحركات المبتدئة، حيث لا يؤثر الاختلاف الطفيف في الموصلية على الأداء بما يكفي لتبرير ارتفاع سعر النحاس. لذا، فإن الطلب على كلتا المادتين لن يختفي، ولهذا السبب تعتبر القدرة على التبديل بينهما في الإنتاج ذات قيمة كبيرة.
نحن نعمل أيضًا بشكل وثيق مع عملائنا لتوفير التدريب على كيفية ضبط قوالبهم لمواد مختلفة. حتى القالب الأفضل تصميمًا لن يعمل بشكل صحيح إذا كان المشغلون لا يعرفون كيفية ضبط المعلمات الصحيحة. على سبيل المثال، عند التحول إلى الألومنيوم، يحتاج المشغلون إلى معرفة التحقق من نصف قطر الانحناء بعد كل دفعة، وضبط الضغط في حالة حدوث ارتداد، وتجنب ارتفاع درجة حرارة القالب أثناء المعالجة الحرارية. يقدم فريقنا خدمات تدريب في الموقع للعملاء الذين يشترون قوالب تشكيل القضبان الثابتة (/coil-tooling/stator-bar-forming-mold.html)، بالإضافة إلى أدلة مفصلة عبر الإنترنت توضح التعديلات خطوة بخطوة. لدينا أيضًا فريق دعم متخصص متاح على مدار الساعة طوال أيام الأسبوع لطرح الأسئلة، مما ساعد العديد من العملاء على تجنب الأخطاء التي ارتكبناها في مشروع الألومنيوم المبكر هذا.
هناك منطقة أخرى تلعب دورًا عند النظر في قضبان الجزء الثابت من النحاس مقابل الألومنيوم وهي قسم الفتحة من الشريط - الجزء الذي يتناسب مع فتحات الجزء الثابت الأساسية. الألومنيوم أكثر ليونة، لذلك عندما يتم ضغطه في فتحة ضيقة، يمكن أن يتشوه بسهولة أكبر، مما قد يعني تعديل أبعاد الفتحة في القالب. يمكن تعديل مكونات قالب الجزء الثابت (/coil-tooling/stator-slot-mold.html)، التي تعمل مع مجموعتنا الكاملة من أدوات التشكيل، لإنشاء فتحات فتحات أوسع قليلاً لقضبان الألومنيوم، أو لإضافة استدقاق بسيط يساعد الشريط على الانزلاق في مكانه دون تشوه. لقد وجدنا أيضًا أن استخدام طبقة رقيقة على أسطح قوالب قضبان الألومنيوم يقلل الاحتكاك، مما يسهل تشكيل القضبان وإدخالها، ويمنع الخدوش أو تلف السطح الذي قد يؤثر على الأداء الكهربائي.
أحد أكثر المشاريع المثيرة للإعجاب التي عملنا عليها مؤخرًا هو مع شركة تصنيع محركات عالمية تنتج محركات صناعية بقدرة 100 كيلووات (باستخدام قضبان النحاس) ومحركات خفيفة بقدرة 50 كيلووات (باستخدام قضبان الألومنيوم). كانوا يستخدمون في السابق قالبين منفصلين لتشكيل القضيب الثابت، لكن تأخيرات الإنتاج وتكاليف الأدوات المرتفعة دفعتهم إلى التواصل معنا لإنشاء قالب قابل للتكيف. لقد قمنا بتعديل قالب تشكيل شريط الجزء الثابت القياسي الخاص بنا (/coil-tooling/stator-bar-forming-mold.html) مع إدراجات نصف قطر الانحناء القابلة للتعديل، وأجهزة استشعار الضغط التي يتم ضبطها تلقائيًا بناءً على نوع المادة، ونظام تسخين يمكنه التبديل بين درجات الحرارة العالية والمنخفضة بإعداد واحد. وبعد الاختبار، تمكنوا من التبديل بين قضبان النحاس والألومنيوم في أقل من 15 دقيقة لكل عملية إنتاج، مما أدى إلى تقليل وقت التغيير بنسبة 80%. كما أبلغوا أيضًا عن تحسن بنسبة 12% في اتساق المنتج، مع وجود عيوب أقل في كل من قضبان النحاس والألومنيوم.
وبطبيعة الحال، لا تزال هناك قيود. بالنسبة للتطبيقات عالية الطاقة للغاية (مثل المولدات الكبيرة بقدرة 1 ميجاوات أو أكثر)، لا يزال النحاس هو الخيار الوحيد القابل للتطبيق، حيث لا يستطيع الألومنيوم التعامل مع أحمال التيار الشديدة دون ارتفاع درجة الحرارة، بغض النظر عن مدى جودة تصميم القالب. وبالمثل، بالنسبة للقضبان الثابتة الرفيعة جدًا (أقل من 2 مم)، يكون الألومنيوم أكثر عرضة للالتواء، حتى مع وجود قالب معدل. ولكن بالنسبة للغالبية العظمى من التطبيقات متوسطة المدى (10 كيلووات إلى 500 كيلووات)، فإن قوالب تشكيل القضيب الثابت القابلة للتكيف تعمل بشكل مثالي مع كل من النحاس والألومنيوم.
إذا كنت مدير تصنيع أو مهندسًا يفكر في التحول إلى قضبان الجزء الثابت من الألومنيوم، أو يتطلع إلى تبسيط إنتاجك باستخدام قالب واحد لكلتا المادتين، فإن الخطوة الأولى هي تقييم احتياجاتك الخاصة. ما حجم القضبان التي تنتجها؟ ما هو حجم الإنتاج الخاص بك؟ هل تحتاج إلى المرونة بين المواد أم ستلتزم بمواد واحدة على المدى الطويل؟ يمكن لفريقنا مساعدتك في الإجابة على هذه الأسئلة، ويمكننا تقديم حل مخصص يناسب ميزانيتك وأهدافك الإنتاجية. نحن نقدم أيضًا اختبارًا مجانيًا لعينات المواد في ورشة العمل الخاصة بنا، لذلك يمكنك أن ترى بنفسك كيفية أداء قوالبنا مع النحاس والألومنيوم قبل إجراء عملية الشراء.
في نهاية المطاف، الإجابة على ما إذا كان من الممكن استخدام قوالب تشكيل القضبان الثابتة لكل من القضبان الثابتة المصنوعة من النحاس والألومنيوم هي: نعم، ولكن فقط إذا تم تعديلها بشكل صحيح لتناسب الخصائص الفريدة لكل مادة. لن يعمل القالب العام المصمم للنحاس مع الألومنيوم، ولكن القالب القابل للتكيف والمصمم بدقة والذي يأخذ في الاعتبار نصف قطر الانحناء والضغط ودرجة الحرارة والاحتكاك يمكنه التعامل مع كليهما بسلاسة. المفتاح هو العمل مع مورد يفهم علم المواد، ويتمتع بخبرة عملية، وعلى استعداد لتخصيص أدواته بما يتناسب مع احتياجاتك.
إذا كنت مستعدًا لاستكشاف تكييف إنتاج القضيب الثابت الخاص بك للعمل مع كل من النحاس والألومنيوم، أو إذا كنت تريد معرفة المزيد حول مجموعتنا الكاملة من أدوات التشكيل - بما في ذلك قالب ضغط الملف (/coil-tooling/coil-press-mold.html) وقوالب تشكيل الملف (/coil-tooling/coil-forming-mold.html) التي تعمل جنبًا إلى جنب مع قوالب تشكيل القضيب الثابت لدينا - تواصل مع فريقنا. نحن هنا لمساعدتك على تحسين كفاءة الإنتاج لديك، وتقليل العيوب، وتحقيق أقصى استفادة من عملية تصنيع القضبان الثابتة لديك.
مراجع
- رابطة مصنعي المحركات الكهربائية. (2022). إرشادات اختيار المواد للقضبان الثابتة في المحركات الصناعية.
- سميث، J. وآخرون. (2021). تأثير خواص المواد على عمليات تشكيل شريط الجزء الثابت. مجلة علوم وهندسة التصنيع.
- جمعية الألومنيوم. (2020). الألومنيوم للتطبيقات الكهربائية: الأداء وأفضل الممارسات في مكونات المحرك.
- جمعية تنمية النحاس. (2019). النحاس في القضبان الثابتة: خصائص قوة الشد وقابلية التشكيل.
- اللجنة الكهروتقنية الدولية (IEC). (2021). معيار التفاوتات والأداء في تصنيع قضيب الجزء الثابت.



