


مرحبًا جميعًا، دعنا ننتقل إلى المطاردة - إذا كنت تعمل باستخدام قوالب ضغط الملفات، فأنت تعلم أن حجمًا واحدًا لا يناسب الجميع أبدًا عندما يتعلق الأمر بسمك الملف. سواء كنت تقوم بختم نحاس رفيع بسمك 0.1 مم للأجزاء الساكنة الصغيرة أو سبيكة بسمك 2 مم للمكونات شديدة التحمل، فإن إعدادات الأدوات غير المتطابقة تؤدي إلى إهدار الملفات والأجزاء السيئة وتفويت المواعيد النهائية. باعتبارنا موردًا لقوالب ضغط اللفائف، فإننا نتعامل مع هذا الصداع الدقيق كل يوم، لذلك أقوم اليوم بتفصيل الحركات العملية المدعومة علميًا التي قمنا باختبارها وتحسينها على مدار أكثر من 10 سنوات للتعامل مع سماكات مختلفة للملفات مثل المحترفين.
أولاً، لنبدأ بالأساسيات التي يتخطاها معظم الناس: لماذا يهم سمك الملف حتى بالنسبة لقوالب الضغط. سمك الملف ليس مجرد رقم مختوم على العبوة - فالاختلافات الصغيرة (حتى 0.05 مم) تؤدي إلى محاذاة الأداة وقوة الضغط وتدفق المواد. على سبيل المثال، سوف ينهار الملف الرقيق المخصص للأعضاء الساكنة في المحرك ذي الجهد المنخفض إذا استخدمت نفس الخلوص الذي تستخدمه لملف توليد الطاقة السميك. لهذا السبب الاستيلاء علىلفائف الصحافة العفنتم تصميمه بمكونات أساسية قابلة للتعديل وهو أمر غير قابل للتفاوض. قد تعمل القوالب العامة مرة واحدة، ولكنها تكون كوارث عند التبديل بين السُمك.

دعنا ننتقل إلى الخطوة 1: التحقق من صحة الملف قبل المعالجة، وأعني التحقق الحقيقي، وليس مجرد إلقاء نظرة سريعة على ورقة المواصفات. إليك ما نعلمه لعملائنا: عند وصول شحنة من الملفات، اسحب 10 عينات عشوائية (تخطي الحواف - غالبًا ما يتم تمديدها أثناء الشحن) وقياس السُمك عند 5 نقاط لكل منها باستخدام ميكرومتر رقمي (دقة تصل إلى 0.001 مم). لماذا؟ لأنني رأيت مجموعة تحمل علامة 1.0 مم تتراوح في الواقع من 0.97 مم إلى 1.03 مم، وإذا قمت بتعيين أدواتك على المتوسط، فسوف يتم رفضك. على سبيل المثال، أخبرنا متجر صغير لقطع غيار السيارات في العام الماضي أن قوالب فتحات الجزء الثابت الخاصة به كانت تمزق الملفات - وتبين أن مورد الملفات لديه سمك غير متناسق، ولم يقوموا بقياسه. وبمجرد أن بدأوا في التحقق من الصحة، انخفض معدل الرفض لديهم بنسبة 22%. إذا كنت تعمل مع الأجزاء الساكنة على وجه التحديد، فهذا أمر بالغ الأهمية، لذا تأكد من ذلكقالب فتحة الجزء الثابتلديه تعديل دقيق يطابق هذه السُمك المقاسة، وليس فقط رقم الصندوق.
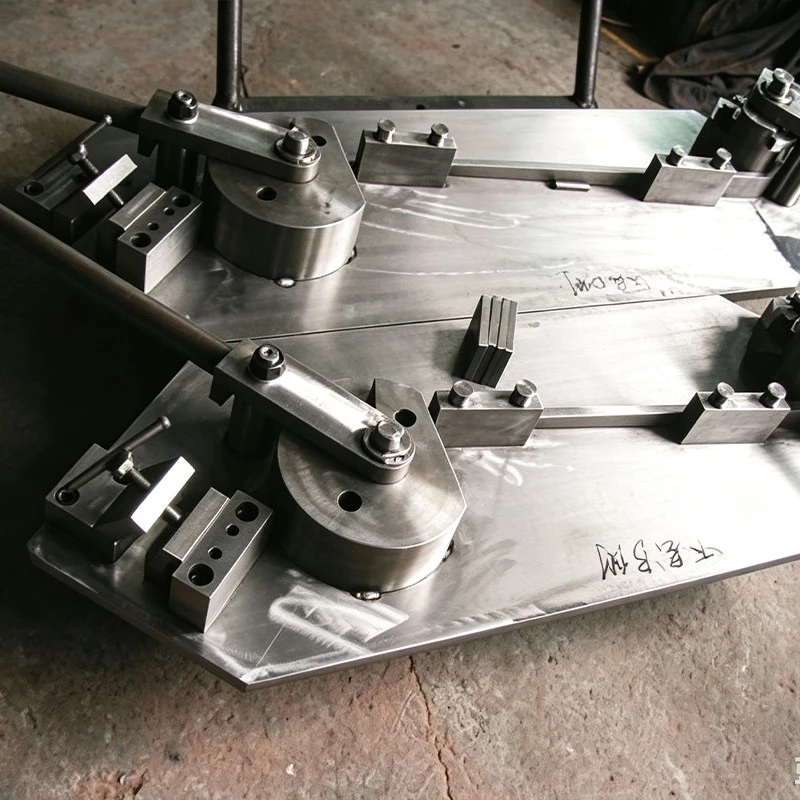
الخطوة التالية: تعديل الأدوات الذي لا يقتصر على مجرد "تدوير المسمار". هذا هو المكان الذي يعبث فيه الكثير من الناس. عند تبديل سماكة الملف، لا يمكنك تعديل قوة الضغط والتوقف عن العمل. دعونا نستخدم مثالاً حقيقيًا من أحد عملاء ختم المعادن الذين ندعمهم: لقد كانوا ينتقلون من ملفات الألومنيوم مقاس 0.8 مم إلى 1.5 مم في عملية تشكيل الملف. أولاً، قمنا بتوجيههم من خلال تعديل الفجوة: يجب أن يكون خلوص القالب بين المثقب والقالب 5-8% من سماكة الملف بالنسبة للمعادن الناعمة (النحاس والألومنيوم) و8-12% للسبائك الأكثر صلابة (الفولاذ). بالنسبة للملف الذي يبلغ قطره 0.8 مم، كان لديهم خلوص يبلغ 0.056 مم (7% - جيد)، ولكن عندما قفزوا إلى 1.5 مم، احتفظوا بهذا الرقم، مما أدى إلى التصاق الملف وتمزقه. بمجرد تعديل الخلوص إلى 0.105 ملم (7% من 1.5 ملم)، أدى ذلك إلى إصلاح نصف مشكلاتهم. أيضًا، إذا كنت تعمل مع القضبان الثابتة، فإنقالب تشكيل شريط الجزء الثابتيحتاج إلى أدوات ضبط مجزأة لقوالب الثني، وليس لوحة ثابتة واحدة - مما يتيح لك ضبط كل قطعة بشكل دقيق لتتناسب مع تغيرات السُمك عبر طول الملف. نصيحة احترافية هنا: قم بوضع علامة على براغي الضبط الخاصة بأداتك بمقياس مرجعي حتى لا تضطر إلى إعادة المعايرة من البداية في كل مرة - مما يوفر 15 دقيقة لكل إعداد.
ثم هناك ضبط قوة الضغط، وهذا لا يؤدي فقط إلى تشغيل PSI. يتم تطبيق الكثير من القوة على ملف رفيع وستحصل على "قذف" - يتم ضغط المادة من فجوة القالب. قوة قليلة جدًا على ملف سميك وسيكون لديك أشكال غير مكتملة، مثل فتحة الجزء الثابت التي لا تحمل السلك بشكل صحيح. نحن نستخدم صيغة بسيطة للملفات الناعمة غير الحديدية: القوة (بالطن) = (مساحة النموذج بالملم²) × (قوة الشد للملف بالميجا باسكال) × (السمك بالملم) / 10000. بالنسبة للصلب، اضرب هذا الرقم في 1.2. ولكن هنا تكمن المشكلة، فلا تزال بحاجة إلى اختبار مسافة قصيرة. في الشهر الماضي، جرب أحد العملاء هذه الصيغة لملف نحاسي مقاس 1.2 مم واستخدم القوة المحسوبة تمامًا، لكن أجزائه لا تزال تعاني من تجاعيد طفيفة لأنهم استخدموا مكبسًا قديمًا مع سرعة كبش غير متناسقة. اقترحنا أن يبطئوا سرعة الكبش من 50 SPM (ضربات في الدقيقة) إلى 30 SPM، مما أدى إلى إصلاح التجاعيد. تحتاج الملفات السميكة إلى سرعات كبس أبطأ للسماح بتدفق المواد بالتساوي؛ يمكن للملفات الرقيقة التعامل مع SPM أعلى للحفاظ على حركة الإنتاج. إذا كنت تستخدملفائف الصحافة العفنباستخدام عناصر التحكم القابلة للبرمجة، يمكنك حفظ إعدادات القوة والسرعة لكل سُمك - لا مزيد من التخمين في المرة القادمة.
انتظر، ماذا عن اختلافات مواد الملف التي تأتي مع السُمك؟ يعتبر الملف النحاسي مقاس 1.0 مم من المورد أ أكثر ليونة من النحاس مقاس 1.0 مم من المورد ب، لذلك حتى لو كان السُمك هو نفسه، فإن إعداداتك تحتاج إلى التغيير. لهذا السبب لديناقالب تشكيل لفائفتحتوي على مجموعات إدخال سريعة التغيير - يمكنك تبديل حشوات التثقيب والقالب بدلاً من إعادة معايرة الأداة بأكملها عند تبديل المواد، مما يوفر ساعات من التغيير. كان لدينا عميل يقوم بالتبديل بين لفائف النحاس والألومنيوم طوال اليوم، وقبل أن يحصل على قوالبنا، كان يقضي ساعتين في إعادة المعايرة في كل مرة. والآن يقضون 10 دقائق في تبديل الإدخالات وتعديل الفجوة قليلاً، وبالتالي ارتفع إنتاجهم اليومي بنسبة 18%.
تفصيل آخر غالبًا ما يتم تجاهله: تزييت الشريط. تحتاج الملفات السميكة إلى مزيد من مواد التشحيم لتقليل الاحتكاك أثناء التشكيل، وإلا فسوف تتمزق المادة أثناء دفعها خلال القالب. تحتاج الملفات الرقيقة إلى كمية أقل من مواد التشحيم لأن الكثير منها سيؤدي إلى انزلاق المكبس، مما يؤدي إلى عدم محاذاة الأجزاء. نحن نطلب من عملائنا استخدام زيت اصطناعي خفيف للملفات التي يقل حجمها عن 1 مم، ومواد تشحيم إيبوكسيدية شديدة التحمل للملفات التي يزيد حجمها عن 1.5 مم. في الربع الأخير، اتصلت بنا إحدى الشركات المصنعة للمحركات قائلة إن تشكيل قضيب الجزء الثابت الخاص بها كان يترك خدوشًا على القضبان النحاسية السميكة مقاس 2 مم - وتبين أنها كانت تستخدم نفس مادة التشحيم الخفيفة التي استخدمتها في الملفات الرقيقة مقاس 0.5 مم. تم تبديل مادة التشحيم، لا مزيد من الخدوش.
الآن، التعامل مع الاختلافات الشديدة في السُمك - مثل الانتقال من 0.2 مم إلى 2.0 مم - هذا هو المكان الذي تفشل فيه القوالب العامة بشدة. لقد رأينا عملاء يحاولون استخدام قالب مقاس واحد يناسب الجميع لهذا النطاق وينتهي بهم الأمر بمعدلات رفض تصل إلى 40%. الإصلاح هنا هو الأدوات المعيارية. على سبيل المثال، لديناقالب فتحة الجزء الثابتيستخدم إدخالات قالب معيارية وشد زنبركي قابل للتعديل، بحيث يمكنك ضبطه على ملفات رفيعة مقاس 0.2 مم باستخدام نوابض منخفضة التوتر وإدخالات صغيرة، ثم قم بزيادة التوتر واستبداله بإدخالات سميكة لفائف مقاس 2.0 مم. بهذه الطريقة، لن تحتاج إلى قالبين منفصلين لكل سُمك، بل تحتاج إلى قالب واحد فقط يتكيف. كان لدينا عميل اعتاد أن يكون لديه 3 قوالب مختلفة لفتحات الجزء الثابت بسماكات 0.5 مم، 1.0 مم، و2.0 مم، مما يشغل مساحة الأرضية ويكلفها المزيد. بعد التحول إلى القالب المعياري الخاص بنا، تم دمجهم في قالب واحد، وتوفير 12 ألف دولار أمريكي من تكاليف الأدوات، وخفض وقت الإعداد بنسبة 70%.
أيضًا، لا تتخطى اختبار ما بعد الإعداد. قبل تشغيل دفعة كاملة، قم بإجراء اختبار تشغيل مكون من 10 أجزاء وقياس الأبعاد الحرجة لكل جزء (مثل عرض الفتحة للأعضاء الثابتة، ونصف قطر الانحناء للقضبان). إذا كان أحد الأجزاء معطلاً، فلا تقم فقط بتعديل القوة، بل افحص فجوة القالب أولاً، لأن هذا هو السبب الأكثر شيوعًا. كان لدينا في السابق عميل قام بتغيير السُمك، وتعديل القوة، وما زال يحصل على أجزاء سيئة، فقط لإدراك أن القالب كان منحرفًا قليلاً بعد الإعداد الأخير. تم إصلاحه من خلال فحص المحاذاة السريع في دقيقتين بدلاً من ساعة أخرى من قوة التغيير والتبديل.
دعونا نتحدث عن الأخطاء الشائعة التي نراها طوال الوقت: 1) تجاهل جودة حافة الملف - فالحواف السيئة تسبب سوء التغذية، خاصة مع الملفات الرقيقة. نقترح تشغيل تمريرة قطع صغيرة في بداية كل مهمة إذا بدت الحواف غير متساوية. 2) نسيان استبدال القوالب البالية - فحتى شق صغير في القالب سيؤدي إلى أشكال غير متناسقة عبر السماكة. نحن نطلب من العملاء إجراء فحص القالب كل 50000 دورة. 3) عدم توثيق الإعدادات - عندما تجد الفجوة والقوة والسرعة المثالية لسمك ملف ومادة معينة، قم بتدوينها (أو احفظها في وحدة التحكم في القالب الخاص بك) حتى لا تضطر إلى إعادة اختراع العجلة في المرة القادمة.
إذا كنت تتعامل مع سماكات مختلفة للملفات وكان إعدادك الحالي يكلفك الوقت والمال، فأنت لست وحدك. والخبر السار هو أن قوالب ضغط اللفائف المعيارية الحديثة وأدوات الضبط الدقيقة تجعل هذه الطريقة أسهل مما كانت عليه قبل 10 سنوات. لقد عملنا مع كل شيء بدءًا من ورش العمل الصغيرة وحتى شركات تصنيع السيارات والفضاء الكبيرة لتصميم الأدوات التي تتعامل مع كل نطاق سمك يطرحونه عليها. سواء كنت في حاجة الىلفائف الصحافة العفن,قالب تشكيل لفائف,قالب فتحة الجزء الثابت، أوقالب تشكيل شريط الجزء الثابتتم تصميمه لتلبية احتياجاتك الخاصة من السُمك، ونحن هنا لمساعدتك في تقليل الرفض وتسريع عمليات التغيير وتعزيز النتيجة النهائية. تواصل مع فريقنا للدردشة حول متطلباتك الدقيقة، ويسعدنا أن نرشدك إلى أفضل ما يناسب عملياتك.
مراجع:
- تقنية ختم القالب: تعديلات على سماكة قطع العمل المتغيرة (جمعية مهندسي التصنيع، 2021)
- أفضل ممارسات تشكيل مواد الملف لمكونات المحركات الكهربائية (معاملات IEEE بشأن تطبيقات الصناعة، 2022)
- أدوات معيارية لعمليات الضغط المرنة (مجلة عمليات التصنيع، 2020)
- استراتيجيات التشحيم لتشكيل المعادن الرقيقة (مجلة ختم المعادن، 2023)



